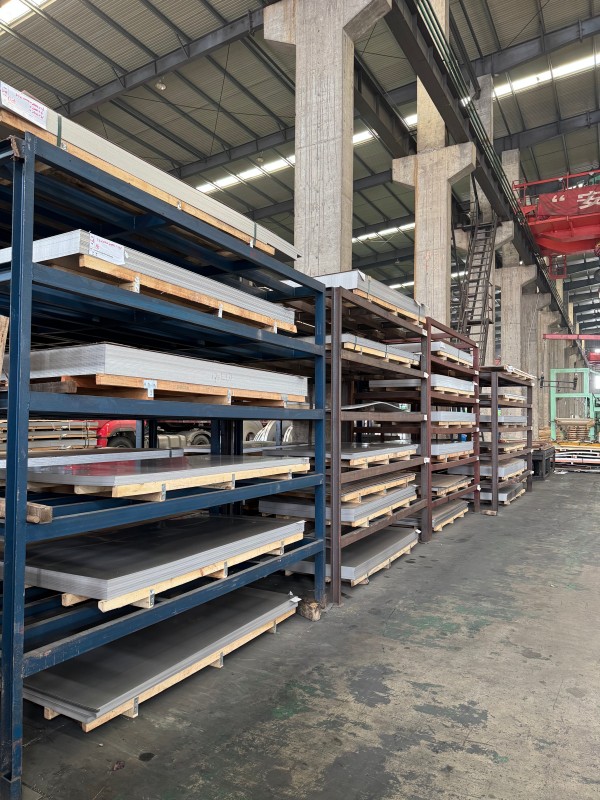
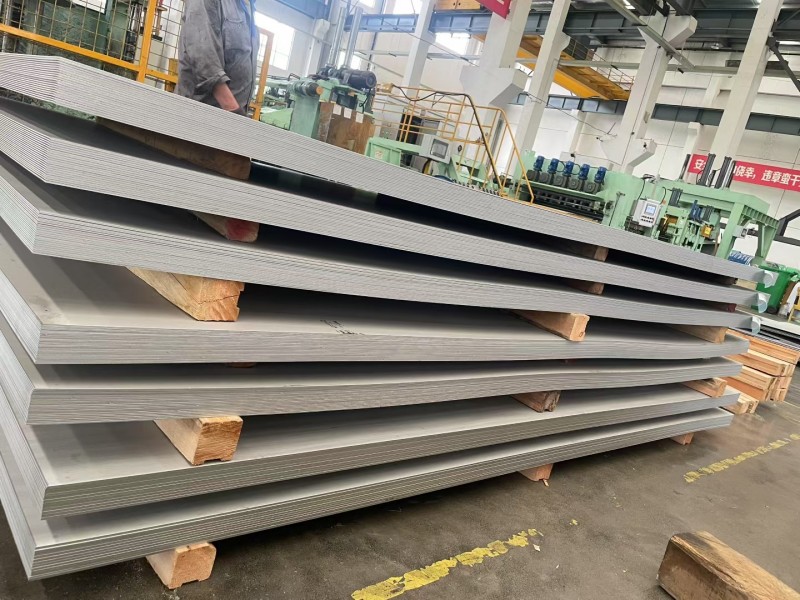
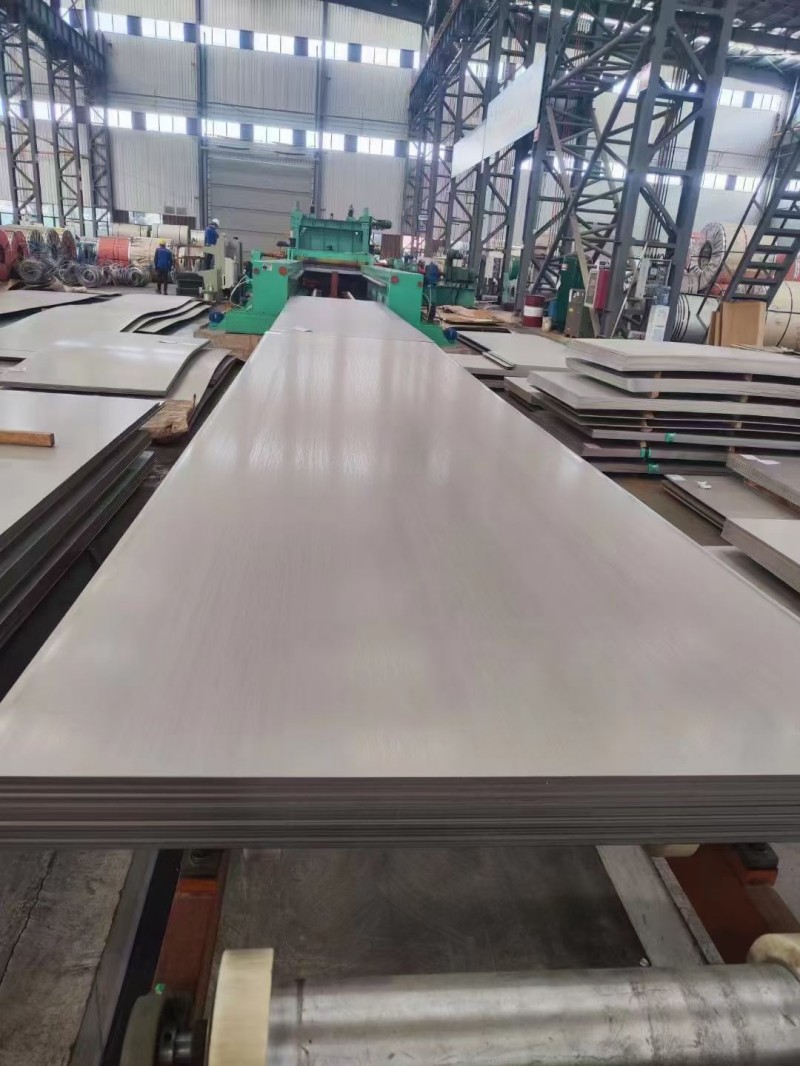
Blacha ze stali nierdzewnej 304 walcowanej na gorąco
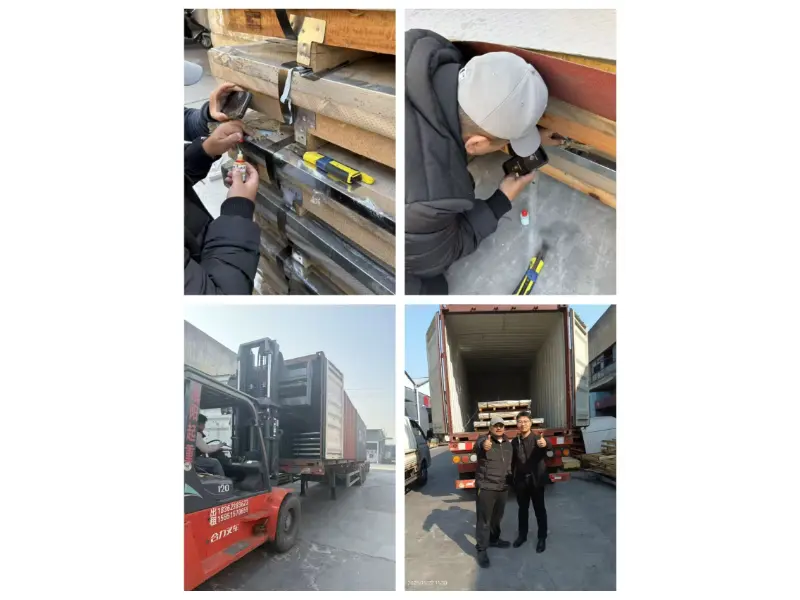
Walcowane na gorąco blachy ze stali nierdzewnej 304 oferują kompletny łańcuch dostaw usług. W zakresie obróbki wymiarowej wspieramy poziomowanie na stałą długość, precyzyjne cięcie wzdłużne i wycinanie części o nieregularnych kształtach, przy ścisłej kontroli tolerancji w celu spełnienia potrzeb precyzyjnego montażu. Nasza wiodąca chińska fabryka gwarantuje jakość; każda partia arkuszy posiada oryginalny certyfikat jakości materiału producenta, a my oferujemy usługi weryfikacyjne, takie jak badania spektralne i badania nieniszczące, wspierające ponowną kontrolę strony trzeciej.
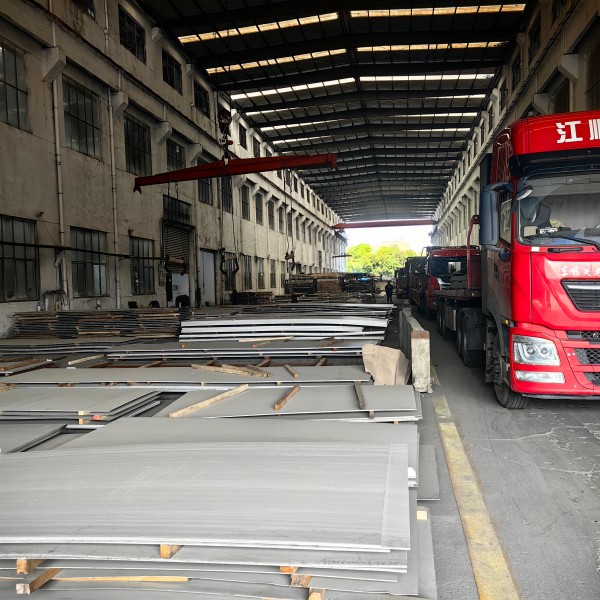
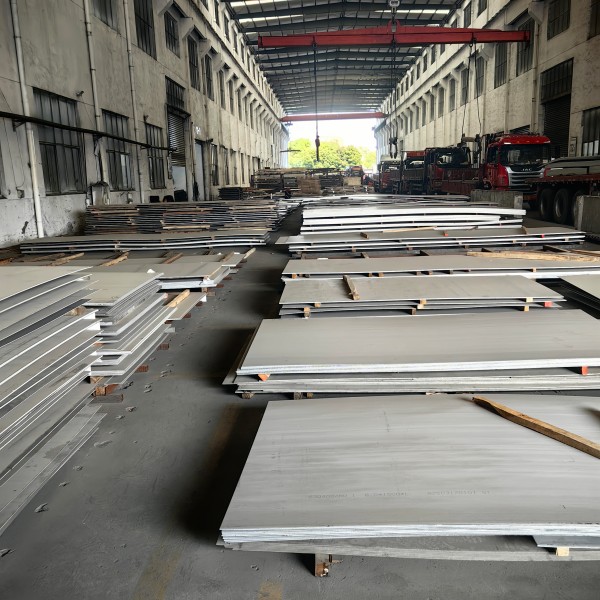
Walcowane na gorąco blachy ze stali nierdzewnej 304 są szeroko stosowanymi blachami ze stali austenitycznej w zastosowaniach przemysłowych, zgodnymi z normą krajową GB/T 4237 i normami międzynarodowymi, takimi jak ASTM i JIS, z szerokim zakresem specyfikacji. Standardowy zakres grubości w naszej fabryce wynosi 3,0–60 mm, a wyjątkowo grube płyty można dostosować do 200 mm. Najpopularniejsze szerokości arkuszy to 1500 mm, 1800 mm i 2000 mm, przy standardowej długości 6000 mm, istnieje również możliwość dostosowania wymiarów niestandardowych. Standardowe wykończenie powierzchni to walcowanie na gorąco i trawienie nr 1, o jednolitym, matowym srebrno-białym wyglądzie. Średnio cienkie płyty (3-12 mm) są stosowane głównie w ramach urządzeń i komunalnych elementach konstrukcyjnych, podczas gdy grubsze płyty (16 mm i więcej) są szeroko stosowane w zbiornikach ciśnieniowych, zbiornikach do przechowywania chemikaliów, ciężkich maszynach i innych ciężkich zastosowaniach ciśnieniowych.
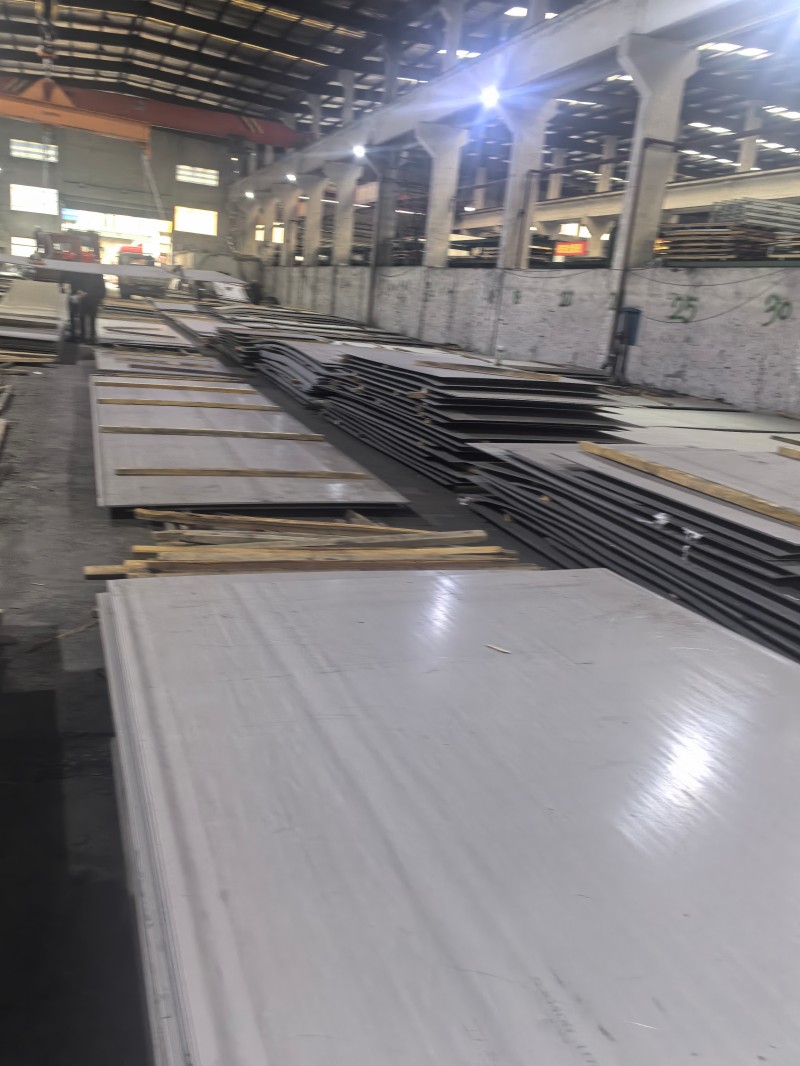
Proces produkcji rdzenia z blachy walcowanej na gorąco ze stali nierdzewnej 304
I. Przygotowanie i ogrzewanie płyty
Baza surowca: Odlewana w sposób ciągły płyta ze stali austenitycznej 304, standardowa grubość 150-250 mm
Obróbka wstępna: Pęknięcia powierzchni szlifowania, wtrącenia i inne pierwotne defekty przed wejściem do pieca
Urządzenia grzewcze: Piec pokroczny
Parametry procesu: Równomierne ogrzewanie w zakresie 1200-1250 ℃
Kluczowe punkty kontrolne: Uzyskanie jednofazowej struktury austenitycznej, zmniejszenie odporności na odkształcenia oraz uniknięcie przegrzania i wytrącania międzykrystalicznego zubożenia chromu
II. Zgrubny proces walcowania
Proces wstępny: Odkamienianie wodą pod wysokim ciśnieniem w celu usunięcia kamienia tlenkowego z powierzchni i zapobiegania jego wciskaniu w powierzchnię płyty
Metoda walcowania: Wieloprzebiegowe walcowanie posuwisto-zwrotne na walcarce zgrubnej
Wynik formowania: Płyta o grubości 200 mm zwinięta w płyty pośrednie o grubości 30-60 mm
Kluczowe punkty kontrolne: Kontrola tolerancji szerokości i płaskości płyty, wstępne uszlachetnienie ziarna
III. Zakończ proces walcowania
Kompatybilność sprzętu
Blacha cienka o grubości 3–12 mm: 7 walcarek ciągłych do blach średnich i ciężkich (14 mm i więcej): Walcarka jednostanowiskowa
Trzy podstawowe wskaźniki kontrolne
Końcowa temperatura walcowania: Stabilna w zakresie austenitycznym 900-1000 ℃, aby zapobiec wytrącaniu się fazy kruchej
Dokładność grubości: automatyczny system kontroli grubości AGC, dokładność standardu krajowego ± 0,1 ~ ± 0,3 mm
Kontrola kształtu płyty: Zapewnia płaskość płyty dzięki technologii zginania i przesuwania rolek
Wyzwania procesowe: Stal nierdzewna 304 ma znacznie wyższą odporność na odkształcenia niż zwykła stal węglowa, co wymaga większego obciążenia młyna i dokładności kształtu walca
IV. Chłodzenie i formowanie z przepływem laminarnym
Proces chłodzenia: System chłodzenia z przepływem laminarnym zapewniający równomierne chłodzenie i precyzyjną kontrolę szybkości chłodzenia
Główny cel: Aby uniknąć gruboziarnistych ziaren i zapewnić jednolite i stabilne właściwości mechaniczne, takie jak wytrzymałość i plastyczność płyty
Sposób odbioru
Cienkie płyty o grubości 3–12 mm: Zwijane w zwoje stali walcowanej na gorąco w celu łatwego ciągłego przetwarzania i transportu
Płyty o grubości 14 mm: bezpośrednio przycięte na długość w pojedyncze płyty o średniej grubości.
V. Wyżarzanie rozpuszczające (proces kluczowy)
Konieczność procesu: Walcowanie na gorąco i chłodzenie wytrącą związki węglika chromu, powodując zubożenie chromu pomiędzy ziarnami i znacznie zmniejszając odporność na korozję.
Parametry procesu: Ogrzewanie do 1050-1100℃ i utrzymywanie, a następnie szybkie chłodzenie wodą/powietrzem do temperatury pokojowej.
Funkcja rdzenia: Węgliki całkowicie rozpuszczają się w osnowie austenitycznej, blokując strukturę jednofazową i przywracając odporność na korozję i plastyczność.
Wybór sprzętu:
Płyty walcowane: Przetwarzanie okresowe w piecu do wyżarzania ciągłego
Grube płyty: Piec do wyżarzania typu wózkowego
VI. Trawienie i pasywacja
Funkcja rdzenia: Usuwa gęstą zgorzelinę tlenkową po walcowaniu na gorąco i wyżarzaniu, tworząc warstwę pasywacyjną na powierzchni w celu poprawy podstawowej odporności na korozję.
Proces dwuetapowy:
Wstępne trawienie kwasem siarkowym: rozluźnia strukturę kamienia tlenkowego
Kwas azotowy + kwas fluorowodorowy. Końcowe trawienie: Dokładnie usuwa warstwę tlenków i jednocześnie kończy pasywację.
Gotowa powierzchnia produktu: Jednolita matowa srebrno-biała standardowa powierzchnia walcowana na gorąco nr 1
Kluczowe punkty kontrolne: Precyzyjnie kontroluj stosunek roztworu kwasu i czas namaczania, aby uniknąć trawienia nadmiernym kwasem i korozji międzykrystalicznej.
VII. Wykończenie i kontrola fabryczna
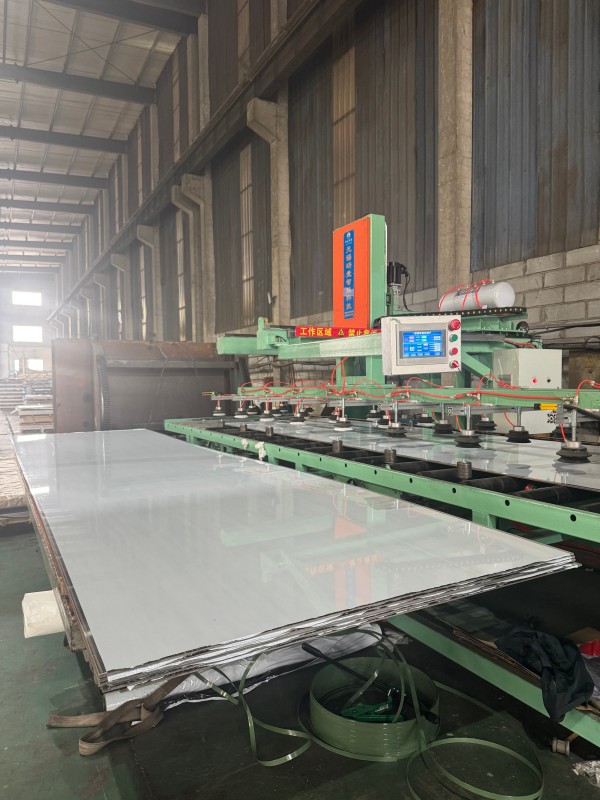
Proces wykańczania: Maszyna do prostowania koryguje kształt płyty, jednostka do przycinania krawędzi przycina boki i przycina na długość do określonych wymiarów.
Proces inspekcji
Kontrola rolek/arkuszy: tolerancja grubości, jakość powierzchni
Weryfikacja pobierania próbek: Właściwości mechaniczne, skład chemiczny
Dostawa: Wydanie oryginalnego fabrycznego certyfikatu jakości
Jakie czynniki wpływają na cenę blachy ze stali nierdzewnej walcowanej na gorąco 304?
I. Koszty surowców: podstawowe wsparcie dla wahań cen
Koszty surowców stanowią około 80% całkowitego kosztu blachy ze stali nierdzewnej 304 walcowanej na gorąco, co czyni je głównym czynnikiem wpływającym na wahania cen.
1. Surowce na bazie niklu: stal nierdzewna 304 zawiera 8–10,5% niklu. Koszty niklu stanowią prawie połowę kosztów surowców, co czyni go najsilniejszą zmienną wpływającą na wahania cen. Krajowe huty wykorzystują głównie surówkę o wysokiej zawartości niklu i złom stali nierdzewnej 304 jako źródła niklu, uzupełnione niewielką ilością niklu elektrolitycznego. Międzynarodowe ceny niklu na LME, indonezyjska polityka eksportowa rudy niklu/surówki niklowej oraz przekierowanie popytu na nikiel na rzecz nowych akumulatorów energetycznych – wszystko to bezpośrednio wpływa na koszt blachy.
2. Surowce żelazochromowe: stal nierdzewna 304 zawiera 18% -20% chromu. Żelazochrom wysokowęglowy jest drugą co do wielkości pozycją kosztową stopów. Zmiany w dostawach w głównych krajach produkujących, takich jak Republika Południowej Afryki i Kazachstan, a także stopień wykorzystania krajowych mocy produkcyjnych w zakresie żelazochromu, będą miały wpływ na ceny blach ze względu na koszty.
3. Energia i materiały pomocnicze: Walcowanie na gorąco jest procesem bardzo energochłonnym. Wahania cen energii elektrycznej i koksu bezpośrednio wpływają na koszty walcowania. Jednocześnie cena surowców chemicznych stosowanych do trawienia i pasywacji również będzie miała niewielki wpływ na ostateczny koszt trawionej powierzchni nr 1 walcowanej na gorąco.
II. Struktura podaży i popytu: bezpośrednie czynniki wpływające na krótkoterminowe wahania cen
1. Strona podaży: Plany uwolnienia mocy produkcyjnych oraz planów konserwacji/zmniejszenia produkcji głównych krajowych hut stali nierdzewnej bezpośrednio determinują podaż na rynku kasowym. Pojawienie się nowych mocy produkcyjnych oraz napływ importowanej stali walcowanej na gorąco zwiększą presję podażową na rynku i powstrzymają wzrost cen. Kiedy zaostrzają się ograniczenia związane z ochroną środowiska i kontrolą zużycia energii, stawki operacyjne hut spadają, a kurczenie się dostaw wspiera ceny.
2. Strona popytowa: Stal walcowana na gorąco 304 stosowana jest głównie w zbiornikach do przechowywania chemikaliów, zbiornikach ciśnieniowych, ciężkich maszynach i infrastrukturze miejskiej. Stawki operacyjne i harmonogramy rozpoczęcia projektów w branżach niższego szczebla bezpośrednio determinują popyt na zamówienia. W branży występują szczyty sezonowe i okresy pozaszczytowe. Szczytowy popyt w okresie „Złotego września i Srebrnego Października” oraz w okresie gromadzenia zapasów na koniec/początek roku zwykle powoduje wzrost cen, natomiast słabszy popyt w okresie letnim poza sezonem szczytowym wywiera presję na obniżenie cen.
3. Poziomy zapasów: Zapasy społeczne i zapasy huty są bezpośrednim odzwierciedleniem relacji podaży i popytu. Kiedy zapasy w dalszym ciągu gromadzą się, a towary na miejscu gromadzą się, handlowcy i huty są bardziej skłonne do obniżania cen w celu przeniesienia zapasów; gdy zapasy są redukowane do niskiego poziomu, dostawcy są bardziej skłonni do utrzymania cen, co powoduje, że ceny częściej rosną niż spadają.
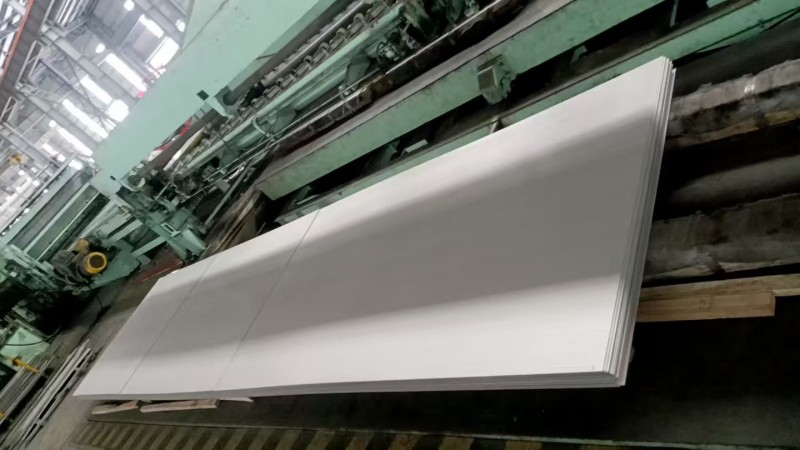
Płyty ze stali nierdzewnej 304 walcowane na gorąco z tego samego materiału mogą różnić się znacznie cenami ze względu na specyfikacje, standardy i wymagania dotyczące przetwarzania:
1. Grubość i szerokość: Ceny standardowych płyt średniocienkich o grubości 3–12 mm zależą od grubości. Blachy grubsze niż 16 mm wymagają większej liczby przejść walcowania i mają dłuższe cykle produkcyjne, co powoduje wzrost cen wraz ze wzrostem grubości. Bardzo grube płyty powyżej 60 mm charakteryzują się wysokimi barierami produkcyjnymi i ograniczoną wydajnością, co prowadzi do większej premii. Jeśli chodzi o szerokość płyt, najniższą cenę ma standardowa szerokość 1500 mm, natomiast płyty o szerokości 1800 mm, 2000 mm i blachy o niestandardowej długości charakteryzują się różnym stopniem wzrostu cen.
2. Normy i tolerancje: Płyty zgodne z różnymi normami, takimi jak GB/T 4237 (chińska norma krajowa), ASTM (norma amerykańska) i JIS (norma japońska) mają różny skład i wymagania dotyczące tolerancji, co skutkuje różnicami cenowymi. Płyty z dodatnimi tolerancjami i płyty zbiorników ciśnieniowych wymagające badań nieniszczących arkusz po arkuszu są droższe niż zwykłe płyty przemysłowe.
3. Dalsze usługi obróbcze: Cena podstawowa dotyczy powierzchni trawionej nr 1. Obróbka wtórna, taka jak poziomowanie CNC, cięcie wzdłużne, cięcie laserowe, piaskowanie/ciągnienie drutu itp., będzie wiązać się z dodatkowymi opłatami za przetwarzanie za każdy proces, co ostatecznie zwiększy ostateczną cenę zakupu.
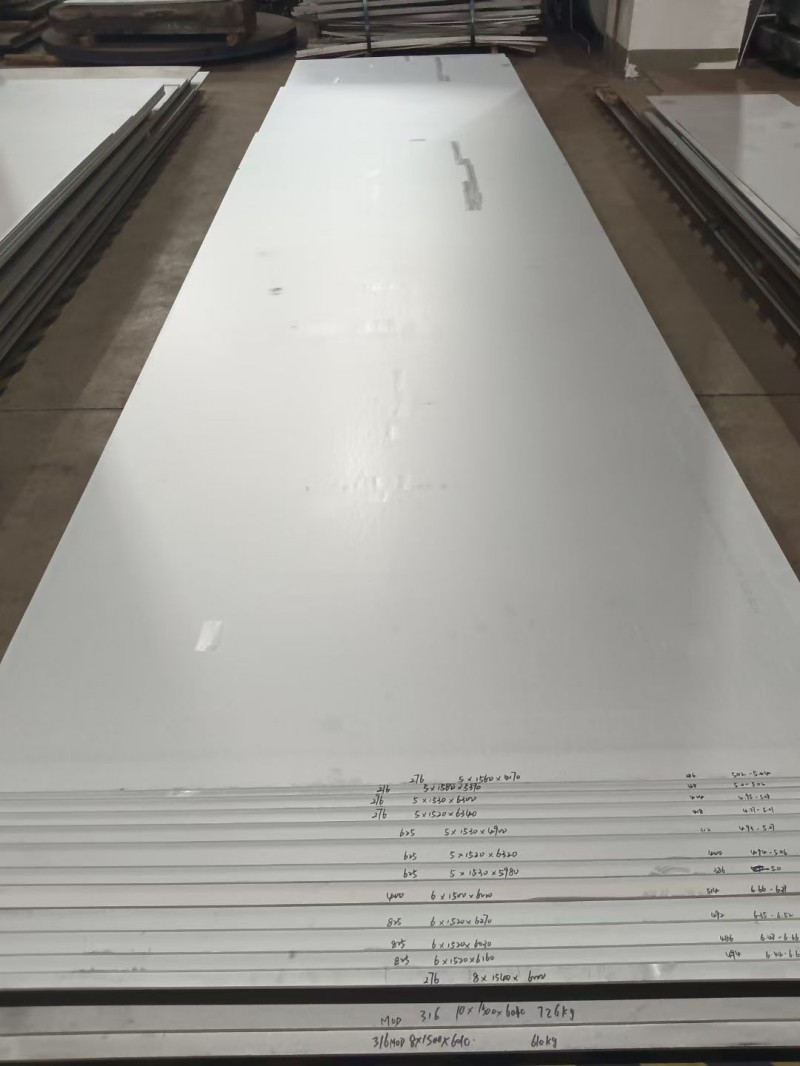
Powiązana kategoria
Wyślij zapytanie
Informacje kontaktowe
-
Adres
Hanyu Jingu, strefa zaawansowanych technologii, miasto Jinan, prowincja Shandong, Chiny
-
Tel
-
E-mail
W przypadku zapytań dotyczących stali węglowej, stali nierdzewnej, stali ocynkowanej lub cennika, zostaw nam swój e-mail, a my skontaktujemy się z Tobą w ciągu 24 godzin.
Produkty powiązane


Zalecenia dotyczące wiadomości